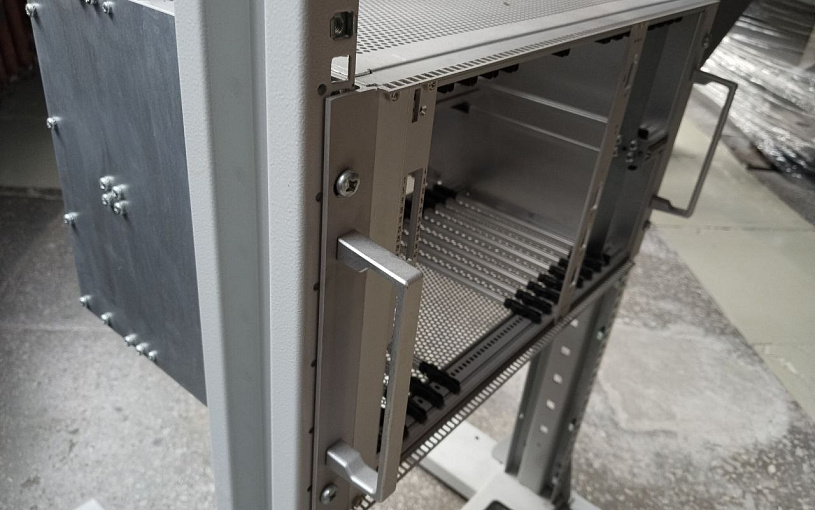
При изготовлении детали с гибами недостаточно просто сложить длины всех полок и перенести полученное значение на плоскую заготовку. В зоне деформации наружные слои металла растягиваются, внутренние сжимаются, поэтому фактическая длина развертки зависит от материала, толщины листа, внутреннего радиуса, угла гиба и выбранной технологии.
Правильный расчет позволяет получить после гибки заданные размеры детали, избежать смещения отверстий и посадочных мест и снизить риск брака. Особенно это важно для корпусных деталей, передних панелей, кронштейнов и других изделий, где несколько гибов связаны с общей системой размеров.
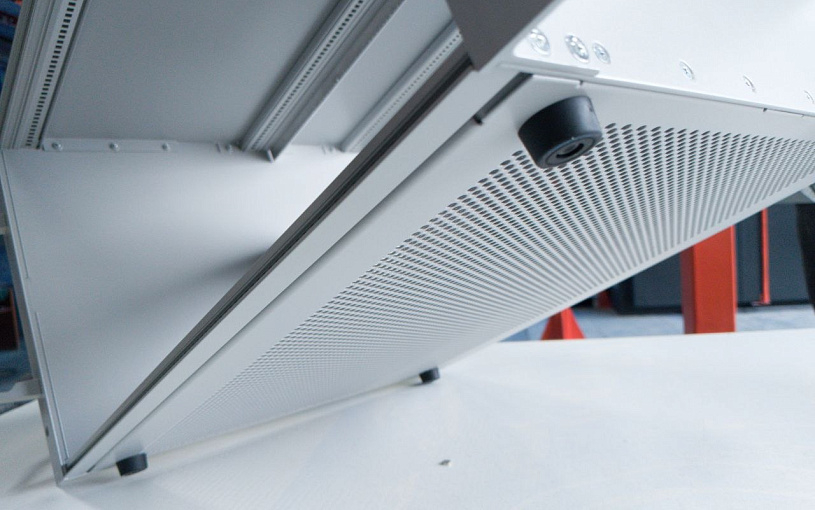
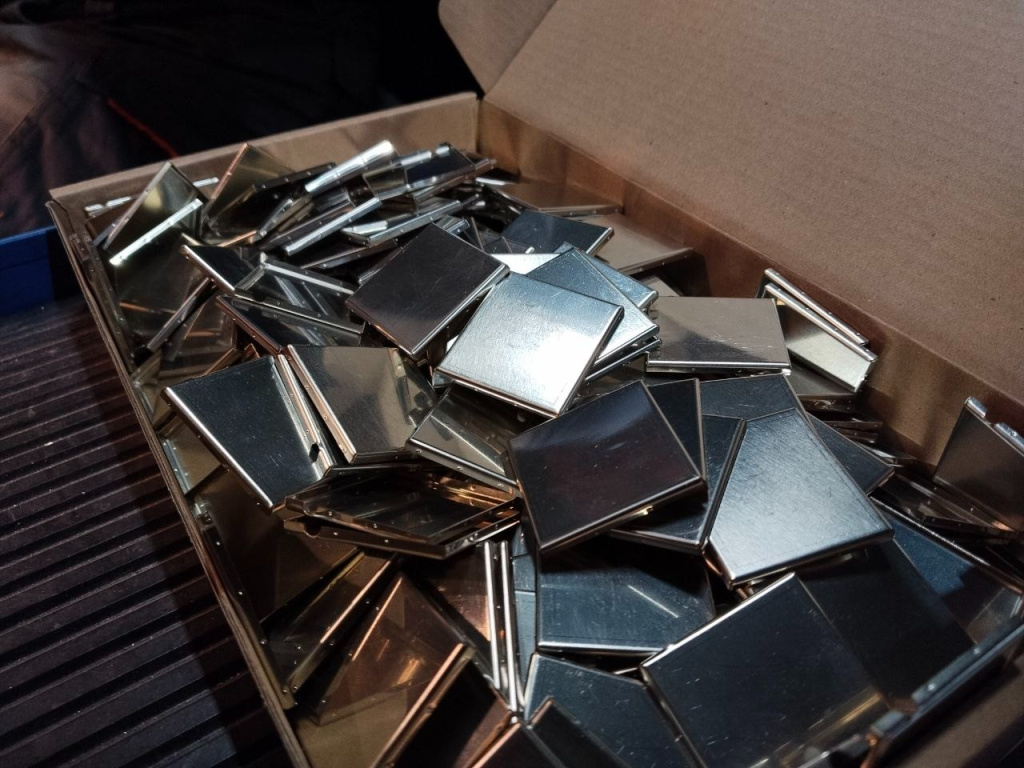 Изображение 1. ВЧ-экраны по операции гибки
Что такое гибка листового металла и зачем рассчитывать развертку
Гибка — это технологическая операция пластического деформирования, при которой плоской металлической заготовке придают требуемую пространственную форму. На листогибочном прессе заготовка располагается между пуансоном и матрицей, после чего металл деформируется по заданной линии.
До начала изготовления необходимо определить размеры плоской заготовки — развертки.
На первый взгляд расчет кажется простым: если готовая Г-образная деталь имеет две полки 50 и 30 мм, исходная длина должна составлять 80 мм. На практике такой подход некорректен. Часть материала находится непосредственно в зоне гиба, а его геометрия изменяется при пластической деформации.
Поэтому при подготовке производства учитывают припуск или вычет на каждый гиб. Ошибка даже на несколько десятых миллиметра на одном переходе при детали с несколькими гибами может накапливаться и приводить к отклонению общего размера, смещению отверстий и проблемам при последующей сборке.
Какие параметры влияют на результат гибки
Расчет начинается не с формулы, а с исходных данных. Одна и та же геометрия детали может потребовать разных параметров обработки в зависимости от материала и применяемой оснастки.
|
Параметр |
На что влияет |
|
Материал и его состояние |
Пластичность, допустимый радиус, пружинение и необходимое усилие |
|
Толщина листа T |
Радиус, усилие, положение нейтрального слоя и размеры развертки |
|
Внутренний радиус R |
Геометрию зоны деформации и припуск на гиб |
|
Угол |
Длину дуги нейтрального слоя |
|
Длина линии гиба |
Требуемое усилие пресса |
|
Раскрытие V-матрицы |
Формируемый радиус, усилие и минимально возможную полку |
|
Последовательность операций |
Возможность выполнить все гибы без столкновения детали с инструментом |
|
Направление проката |
Риск образования трещин и стабильность деформации |
При гибке тонколистового металла особенно заметно влияние небольших изменений толщины, радиуса и свойств материала: они могут изменить как геометрию готовой детали, так и величину пружинения.
Гибка листовой нержавейки требует учитывать более высокое сопротивление материала деформации и выраженное упругое восстановление после снятия нагрузки. Для гибки листового алюминия важны конкретный сплав и его состояние: некоторые сплавы хорошо формуются, другие чувствительнее к малому внутреннему радиусу и направлению прокатки.
Поэтому универсального значения минимального радиуса, подходящего одновременно для любой стали, нержавейки и алюминия, не существует. Его выбирают с учетом марки материала, толщины, состояния поставки и применяемого инструмента.
Нейтральный слой при гибке: почему он нужен для расчета
При формировании гиба металл деформируется неравномерно. Волокна с наружной стороны изгиба растягиваются, а с внутренней — сжимаются. Между ними находится условный слой, длина которого практически не изменяется. Его называют нейтральным слоем.
Именно по нейтральному слою определяется длина материала, необходимая для формирования зоны гиба.
Положение этого слоя характеризует K-фактор:
K = t / T
где:
-
T — толщина листа;
-
t — расстояние от внутренней поверхности листа до нейтрального слоя.
Например, K = 0,4 означает, что нейтральный слой условно расположен на расстоянии 40 % толщины листа от внутренней поверхности гиба.
K-фактор нельзя рассматривать как постоянное универсальное число. Его значение зависит от отношения внутреннего радиуса к толщине листа, материала, способа формования, раскрытия матрицы, оснастки и реального поведения металла на конкретном оборудовании.
В CAD-системах могут использоваться заданные таблицы K-факторов, bend allowance или bend deduction. Для серийного производства расчетные значения желательно подтверждать технологическими данными и результатами пробных гибов.
Формула расчета длины развертки листа для разных углов
Основой геометрического расчета является длина дуги нейтрального слоя в зоне гиба — Bend Allowance, или BA.
BA = π / 180 × β × (R + K × T)
где:
-
BA — длина нейтрального слоя в зоне гиба, мм;
-
β — фактический угол гиба, градусы;
-
R — внутренний радиус, мм;
-
K — K-фактор;
-
T — толщина материала, мм.
При расчете важно не перепутать внутренний угол готовой детали и угол, на который фактически изгибается лист. Например, для детали с внутренним углом 90° угол гиба также составляет 90°, однако при других геометриях эти обозначения необходимо трактовать в соответствии с принятой схемой расчета.
Именно поэтому формула расчета длины развертки листа для деталей с разными углами должна использовать одно и то же однозначное определение угла во всей конструкторской и технологической документации.
Припуск на гибку
BA показывает, какая длина материала приходится непосредственно на криволинейную часть нейтрального слоя.
Например, при:
β = 90°
R = 2 мм
T = 2 мм
K = 0,4
получаем:
BA = π / 180 × 90 × (2 + 0,4 × 2)
BA ≈ 4,40 мм
Это не означает, что к сумме наружных размеров полок необходимо просто прибавить 4,40 мм. Способ использования BA зависит от того, относительно каких базовых размеров задана деталь.
Вычет на гиб
Если в чертеже используются наружные размеры до теоретического острого пересечения полок, удобно применять Bend Deduction — вычет на гиб.
Сначала определяется наружный отступ:
OSSB = (R + T) × tan(β / 2)
Затем:
BD = 2 × OSSB − BA
Для 90-градусного гиба из предыдущего примера:
OSSB = (2 + 2) × tan 45° = 4 мм
BD = 2 × 4 − 4,40 = 3,60 мм
Если наружные размеры двух полок равны A и B, расчет длины развертки при гибке можно выполнить как:
L = A + B − BD
При нескольких гибах из суммы наружных размеров вычитают BD каждого соответствующего гиба.
При этом BA и BD не являются двумя независимыми «поправками»: это разные способы описания одной и той же зоны деформации. В одном расчете необходимо последовательно использовать выбранную систему размеров.
Как выполнить расчет развертки листовой детали
Рассмотрим упрощенный пример П-образной детали с двумя одинаковыми гибами 90°.
Исходные данные:
-
наружные размеры полок — 30 × 50 × 30 мм;
-
толщина листа T = 2 мм;
-
внутренний радиус R = 2 мм;
-
два гиба по 90°;
-
для иллюстративного расчета принимаем K = 0,4.
Шаг 1. Рассчитываем BA одного гиба
BA = π / 180 × 90 × (2 + 0,4 × 2)
BA ≈ 4,40 мм.
Шаг 2. Определяем OSSB
OSSB = (R + T) × tan 45°
OSSB = 4 мм.
Шаг 3. Рассчитываем BD одного гиба
BD = 2 × 4 − 4,40
BD ≈ 3,60 мм.
Шаг 4. Учитываем два одинаковых гиба
Сумма наружных размеров:
30 + 50 + 30 = 110 мм.
Общий вычет:
3,60 × 2 = 7,20 мм.
Расчетная длина развертки:
L = 110 − 7,20 = 102,80 мм.
Полученное значение подходит именно для принятых в примере исходных условий. Если изменить материал, радиус, K-фактор или способ гибки, результат также изменится.
Для реальной детали необходимо дополнительно проверить размеры относительно выбранных баз, положение отверстий, допуски и параметры технологической оснастки. Поэтому пример показывает принцип расчета, а не готовую таблицу поправок для производства.
Расчет усилия гибки и компенсация пружинения
Размер развертки — только одна часть задачи. До запуска детали необходимо проверить возможность выполнения операции на выбранном оборудовании.
В общем виде требуемое усилие при воздушной гибке можно представить зависимостью:
F ≈ C × σ × L × T² / V
где:
-
F — требуемое усилие;
-
σ — характеристика прочности материала;
-
L — длина линии гиба;
-
T — толщина листа;
-
V — раскрытие матрицы;
-
C — коэффициент, зависящий от применяемой системы единиц, способа гибки и методики производителя оборудования.
Из формулы видно главное: при увеличении толщины требуемое усилие растет особенно быстро, поскольку толщина входит в квадрате. Увеличение длины линии гиба также повышает нагрузку, а более широкая V-матрица обычно снижает необходимое усилие.
Для производственного расчета нельзя ограничиваться одной универсальной формулой. Необходимо использовать таблицы и рекомендации производителя пресса и оснастки, учитывать прочность конкретного материала и способ формования.
Еще один важный фактор — пружинение при гибке. После снятия нагрузки материал частично упруго возвращается в исходное состояние, поэтому фактический угол отличается от угла в момент максимального перемещения инструмента.
На величину пружинения влияют материал, его предел прочности, толщина, радиус, направление проката и технология гибки. Компенсацию определяют настройкой угла, глубины хода и параметров оборудования, а для ответственных изделий подтверждают пробным гибом.
При серийном производстве важно контролировать первую деталь и стабильность партии: изменение материала или его толщины даже в пределах допуска может потребовать корректировки режима.
Как избежать трещин и деформаций при гибке
Большая часть проблем возникает еще на стадии проектирования. Даже правильно рассчитанная развертка не гарантирует технологичность детали, если геометрия конфликтует с возможностями материала или инструмента.
Направление проката при гибке. При критичных радиусах ориентация линии гиба относительно направления проката может влиять на образование трещин. Этот параметр особенно важно учитывать для материалов и состояний поставки с ограниченной пластичностью.
Внутренний радиус. Слишком малый радиус увеличивает локальные деформации. Допустимое значение зависит от конкретного материала, его толщины и состояния, поэтому задавать одинаковый минимальный радиус для всех сплавов некорректно.
Короткие полки. Полка должна иметь достаточную длину, чтобы заготовка устойчиво опиралась на матрицу. Возможность получения короткой полки проверяют относительно раскрытия применяемой V-матрицы и геометрии инструмента.
Отверстия и пазы рядом с гибом. Если отверстие попадает в область интенсивной деформации, его форма может измениться: круглое отверстие становится овальным, а прямоугольный вырез деформируется. При недостаточном расстоянии применяют изменение конструкции, технологические вырезы или другую последовательность операций.
Лицевая поверхность. Для декоративных и готовых панелей необходимо заранее указать, какая сторона является лицевой и допустимы ли следы контакта с инструментом. Это влияет на выбор оснастки и защитных мер.
Для нержавеющей стали и алюминиевых сплавов режим желательно проверять отдельно: одинаковая геометрия детали не означает одинаковое поведение разных материалов.
Расчет длины развертки онлайн: когда он подходит
Онлайн-калькулятор удобен для быстрой предварительной проверки простой детали, но результат зависит от того, какие значения радиуса и K-фактора заложены пользователем.
Основные способы расчета можно сравнить следующим образом:
|
Способ |
Когда подходит |
Ограничения |
|
Ручной расчет |
Проверка простой геометрии и понимание логики BA/BD |
Неудобен при большом количестве гибов |
|
Онлайн-калькулятор |
Быстрая предварительная оценка |
Не знает фактическую оснастку конкретного производства |
|
CAD-система |
Детали с несколькими гибами и сложной геометрией |
Требует корректно настроенных таблиц гибки |
|
Расчет технолога |
Подготовка реального производства |
Требуются данные о материале, оборудовании и инструменте |
Для любого варианта расчета нужны как минимум материал, толщина листа, угол, внутренний радиус и система размеров детали.
CAD значительно снижает риск арифметической ошибки и автоматически строит плоскую развертку сложных деталей. Но автоматический результат будет корректен только при корректных настройках материала и таблиц гибки.
Поэтому перед серийным запуском развертку сопоставляют с фактической технологией производства. Расчетная математическая модель должна соответствовать тому, как деталь реально формуется на конкретном прессе с конкретным комплектом инструмента.
Что проверить в чертеже перед гибкой
Перед передачей детали в производство желательно проверить:
-
Точную марку и толщину материала.
-
Габаритные и присоединительные размеры.
-
Внутренние радиусы и требуемые углы.
-
Базы, относительно которых проставлены размеры.
-
Направление проката, если оно критично.
-
Расстояния от отверстий, пазов и вырезов до линий гиба.
-
Минимальные длины полок и возможность установки детали в инструмент.
-
Допуски на критические размеры.
-
Последовательность нескольких гибов и отсутствие столкновений с пуансоном, матрицей или уже сформированными полками.
-
Лицевую сторону и требования к внешнему виду поверхности.
-
Необходимость дальнейшей сварки, механической обработки или покрытия.
-
Актуальную ревизию чертежа, 3D-модели и количество деталей в партии.
Чем полнее исходные данные, тем меньше корректировок потребуется уже после запуска производства.
Когда расчет лучше передать технологу
Самостоятельного расчета достаточно, чтобы понять принцип построения развертки и предварительно проверить несложную деталь. Но для изделий с несколькими связанными размерами, жесткими допусками, короткими полками, отверстиями около линий гиба или последовательностью сложных переходов расчет желательно согласовать с технологом производства.
Это особенно важно для серийных деталей: математически правильная модель должна соответствовать фактическому материалу, инструменту и режиму обработки.
РЕЗОЛЮТ выполняет гибку листовых деталей на гидравлическом листогибочном прессе AMADA HFE-M2. На производстве обрабатываются черная и оцинкованная сталь, нержавеющая сталь, алюминий и его сплавы. Гибка может быть частью единого технологического маршрута вместе с лазерной резкой металла, координатной пробивкой и другими операциями металлообработки.
Чтобы проверить возможность изготовления детали, передайте специалистам РЕЗОЛЮТ чертеж, эскиз или 3D-модель с указанием материала, толщины и количества. Подробнее об услуге — гибка металла.