Лазерная сварка востребована при изготовлении тонкостенных деталей, где важно получить локальный шов и ограничить нагрев соседних участков. Но небольшая толщина сама по себе не означает, что деталь автоматически подходит для этого способа соединения. На результат влияют материал, состояние кромок, тип соединения, сборочный зазор, фиксация и требования к готовому изделию.
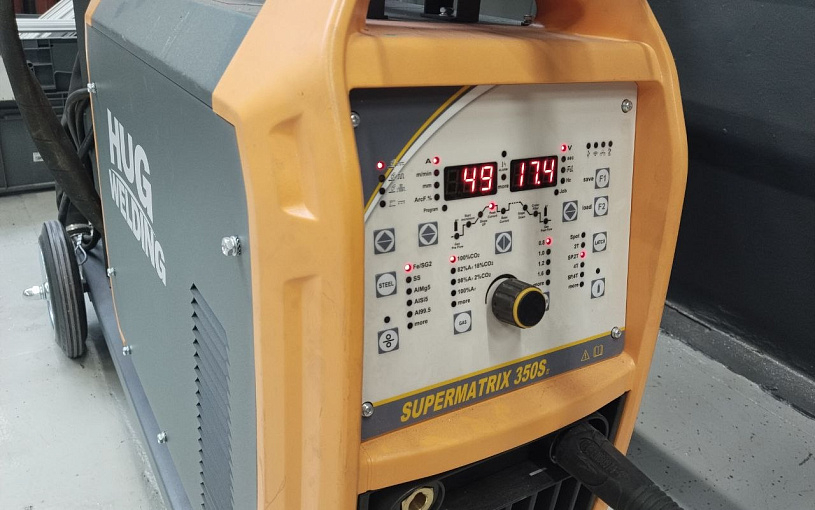
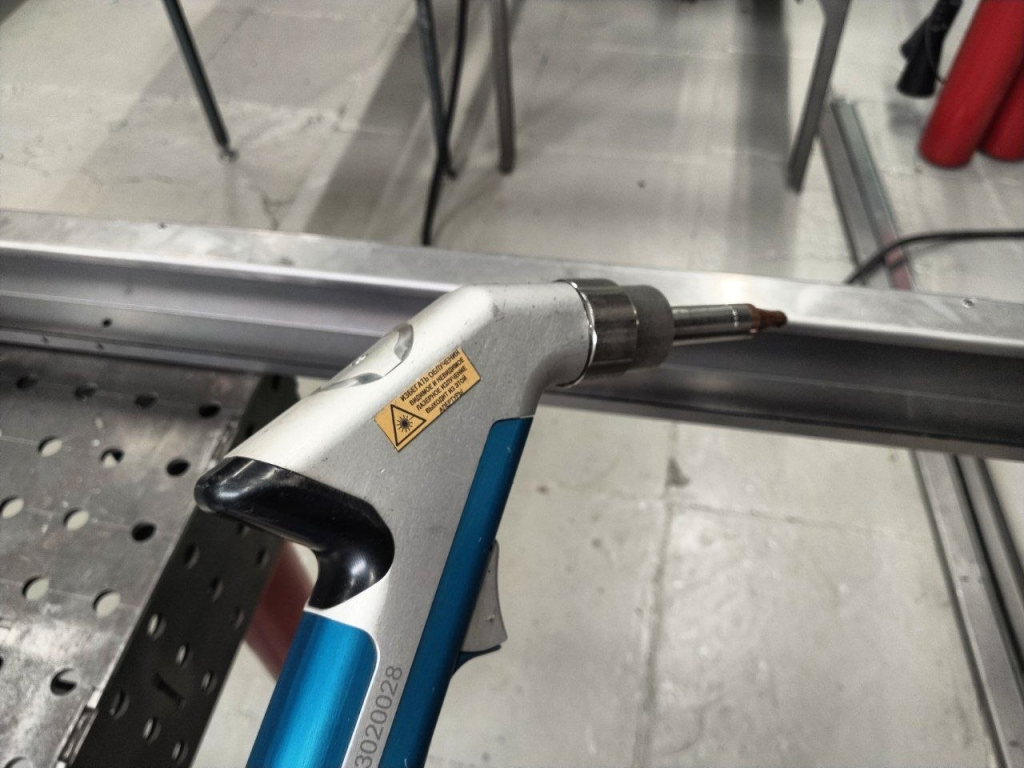 Изображение 1. Аппарат лазерной сварки на производстве Резолют.
Когда лазерная сварка подходит для тонких деталей
Технологию применяют для соединения тонких листов, панелей, кожухов и элементов корпусов, где важны точность, повторяемость и небольшая зона термического воздействия.
Сфокусированный луч локально подводит энергию к зоне соединения. Благодаря этому шов может быть узким, а тепловое воздействие — сравнительно небольшим. Это особенно полезно для деталей, склонных к короблению.
Однако выбор технологии начинают не с толщины, а с анализа изделия. Для оценки нужны материал, толщина каждой детали, тип соединения, длина и положение шва, требования к геометрии, прочности, внешнему виду и последующей обработке.
Тонкий лист чувствителен к ошибкам сборки: небольшой зазор, смещение кромок или недостаточный прижим могут заметно изменить формирование шва. Поэтому для новых изделий часто используют пробный образец.
Подробнее о возможностях производства — на странице услуги лазерной сварки металла РЕЗОЛЮТ.
Почему материал и толщина влияют на процесс
Лазерная сварка металла не выполняется по одному универсальному режиму. Сталь, нержавеющая сталь, алюминий, медные сплавы и другие материалы по-разному поглощают излучение, отводят тепло и ведут себя при плавлении и охлаждении.
Толщина влияет на требуемое тепловложение. Чем меньше сечение детали, тем выше риск быстро перегреть локальную область, особенно рядом с краем, отверстием или участком с небольшой жёсткостью.
Параметры, отработанные на одной марке и толщине, нельзя автоматически переносить на другой материал. Могут потребоваться корректировки мощности, скорости, фокуса, траектории, защитной среды или применения присадки.
Особенности алюминия и алюминиевых сплавов лучше рассматривать отдельно: для них особенно важны конкретная марка материала, состояние поверхности и подготовка соединения.
Подготовка кромок и сборочного зазора
Для тонкого металла качество сборки особенно важно. Лазерный луч имеет небольшую рабочую зону, поэтому геометрия соединения должна оставаться стабильной по всей длине шва.
Перед сборкой проверяют кромки: на них не должно быть загрязнений, масла, влаги, выраженных заусенцев и повреждений, мешающих прилеганию.
Для стыкового соединения контролируют зазор и взаимное положение кромок. Для нахлёсточного — стабильность прилегания и положение зоны сварки относительно края.
Универсального допустимого зазора для всех материалов и толщин нет. Требуемое значение зависит от процесса, геометрии, наличия присадки и возможностей оборудования.
Схема для страницы:
-
правильная сборка — кромки расположены в одной плоскости и стабильно прилегают;
-
ошибка 1 — зазор меняется по длине;
-
ошибка 2 — одна кромка находится выше другой;
-
ошибка 3 — детали расходятся из-за недостаточного прижима.
Даже корректно выбранный режим не способен полностью компенсировать нестабильную сборку.
Если заготовки перед сваркой получают раскроем, стоит заранее учитывать качество кромки и точность геометрии. Для таких задач у РЕЗОЛЮТ также доступна лазерная резка металла.
Как закрепить тонкие детали перед сваркой
Оснастка удерживает детали в требуемом положении во время нагрева и охлаждения.
Для тонких листов особенно важны:
-
прижим в зоне соединения;
-
сохранение баз и размеров;
-
доступ лазерной головки;
-
отсутствие конфликта оснастки с траекторией;
-
повторяемая установка детали;
-
поддержка участков, склонных к короблению.
Слабая фиксация позволяет деталям расходиться при нагреве. Неправильно расположенный жёсткий прижим может, наоборот, создавать дополнительные напряжения или мешать выполнению шва.
Схема фиксации выбирается по конкретной геометрии. Нельзя универсально рекомендовать одинаковый шаг прихваток, положение зажимов или последовательность сварки без чертежа изделия.
При серийном производстве хорошая оснастка особенно важна: она обеспечивает повторяемость однажды подобранного процесса от детали к детали.
Как связаны мощность, скорость и нагрев детали
Результат определяется сочетанием параметров, а не одним значением мощности.
На тепловое воздействие влияют:
-
мощность;
-
скорость перемещения;
-
положение фокуса;
-
траектория движения;
-
время воздействия;
-
свойства материала;
-
применение присадки.
Если энергия подводится слишком интенсивно для конкретного сечения, повышается риск прожога и локальной деформации. Если её недостаточно, возможны непровар и нестабильное соединение.
При этом простое снижение мощности не является универсальным способом устранить дефект: проблема может быть связана с зазором, смещением кромок, фокусировкой, скоростью или фиксацией.
Лазерная микросварка существует как отдельный технологический вариант для очень малых деталей, но её нельзя автоматически считать возможностью любого промышленного оборудования.
Для нового изделия рационально провести пробную сварку на материале и сборке, максимально близких к будущей серии, а уже после проверки зафиксировать рабочие параметры.
Прожоги, коробление и непровар: возможные причины
|
Дефект |
Что может влиять |
Что проверить |
|
Прожог |
Избыточное тепловложение, нестабильный зазор |
Режим, скорость, фокус, сборку |
|
Коробление |
Нагрев, низкая жёсткость детали, последовательность швов |
Фиксацию, маршрут и тепловой режим |
|
Непровар |
Недостаточное воздействие или отклонение луча |
Мощность, скорость, положение шва |
|
Нестабильная ширина |
Разный зазор или смещение деталей |
Оснастку и геометрию сборки |
|
Поры или дефекты поверхности |
Загрязнение, состояние материала, защитная среда |
Подготовку и условия процесса |
Эта таблица задаёт порядок поиска причины, но не заменяет технологическую диагностику. Снижение мощности само по себе не гарантирует устранения прожога или коробления.
Тонкая деталь может сохранять приемлемый внешний вид и при этом не соответствовать внутренним требованиям к соединению. Поэтому критерии качества должны быть установлены заранее.
Что согласовать до запуска деталей
До начала серии необходимо определить, какой результат считается приемлемым.
В техническом задании желательно зафиксировать:
-
положение и длину шва;
-
геометрию соединения;
-
допустимые отклонения размеров;
-
требования к внешнему виду;
-
последующую гибку, обработку или покрытие;
-
требования к прочности;
-
необходимость герметичности;
-
методы контроля;
-
допустимость присадочного материала.
Герметичность нельзя оценивать только по внешнему виду шва. Если она является функциональным требованием, её задают отдельно и подтверждают предусмотренным методом испытания.
Если изделие после сварки идёт на гибку, окраску или другую операцию, технологический маршрут лучше согласовать целиком. Например, последующая гибка металла может предъявлять дополнительные требования к геометрии детали и расположению сварного соединения.
Как проверить результат на пробной и готовой детали
Пробная деталь должна быть максимально близка к будущему изделию по материалу, толщине, типу соединения, подготовке кромок и способу фиксации.
После сварки проверяют:
-
положение и непрерывность шва;
-
основные размеры изделия;
-
коробление и изменение геометрии;
-
внешний вид поверхности;
-
соответствие критериям чертежа;
-
при необходимости — дополнительные показатели по назначению изделия.
Для ответственных соединений визуальной оценки может быть недостаточно. Методы контроля выбирают исходя из требований к прочности, герметичности, внутренним дефектам и условиям эксплуатации.
После согласования пробного образца полезно зафиксировать не только внешний вид, но и материал, сборку, оснастку и критерии приёмки. Это создаёт понятный эталон для последующей серии.
Какие данные передать для расчёта сварки
Для предварительной оценки желательно передать:
-
чертёж или 3D-модель;
-
марку материала;
-
толщину каждой детали;
-
количество изделий;
-
тип и расположение соединения;
-
длину швов;
-
требования к геометрии и внешнему виду;
-
необходимость герметичности;
-
информацию о последующей обработке;
-
требования к контролю.
Если технология ещё не определена, достаточно передать конструкторскую документацию и описать функцию соединения. Специалисты РЕЗОЛЮТ смогут оценить технологичность изделия и необходимость пробной детали.
Для оценки проекта и расчёта изготовления можно передать документацию через страницу услуги лазерной сварки РЕЗОЛЮТ.