Алюминий активно используется в корпусах приборов, элементах электроники, транспортном оборудовании и других конструкциях, где важны небольшая масса и коррозионная стойкость. При сварке материал требует более внимательного подхода, чем обычная конструкционная сталь: результат зависит от конкретного сплава, состояния поверхности, геометрии соединения и подготовки деталей.
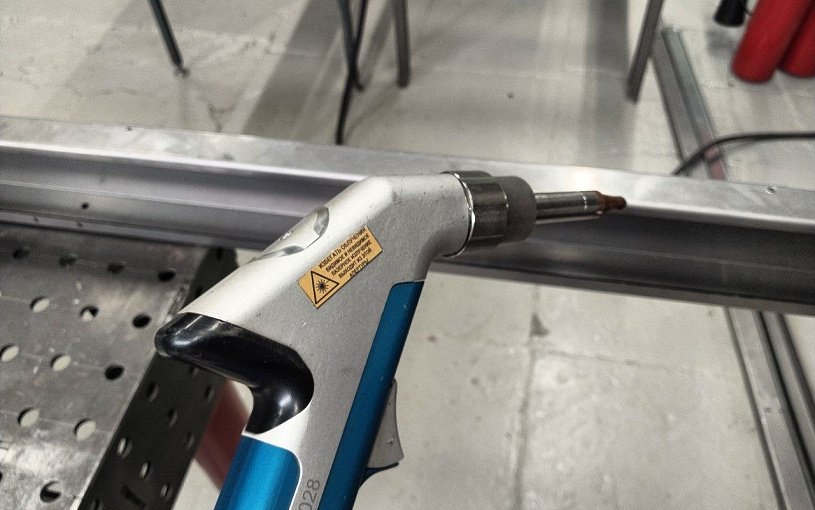
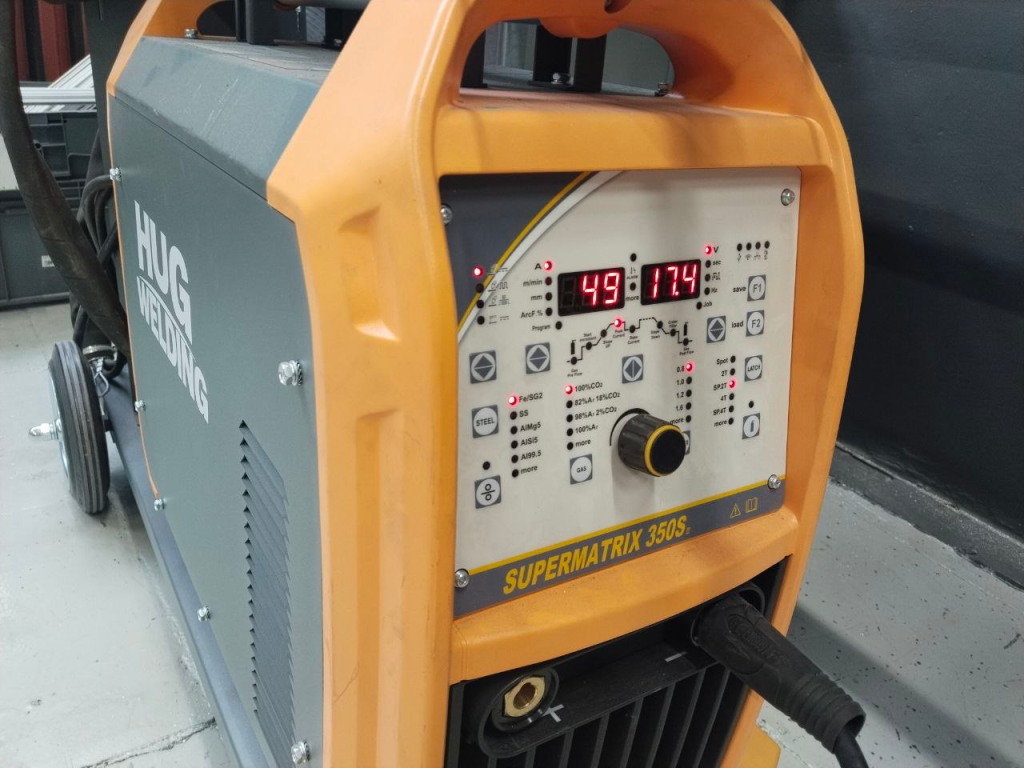 Изображение 1. Аппарат для сварки на производстве Резолют
Варит ли лазерная сварка алюминий
Да, лазерная технология применяется для соединения алюминиевых деталей. Сфокусированный луч локально нагревает металл и формирует сварочную ванну, благодаря чему можно получить узкий шов и ограничить тепловое воздействие на соседние участки изделия.
Но ответа «алюминий можно сваривать лазером» недостаточно для оценки конкретной детали. До выбора технологии необходимо знать:
-
марку и состояние сплава;
-
толщину деталей;
-
тип соединения;
-
геометрию шва;
-
качество прилегания элементов;
-
требования к прочности и внешнему виду;
-
допустимость присадочного материала;
-
требования к последующему контролю.
На производстве РЕЗОЛЮТ алюминий и алюминиевые сплавы входят в перечень материалов для лазерной сварки металла. Возможность изготовления конкретного изделия определяется после оценки чертежа и исходных требований.
Какие свойства алюминия влияют на сварку
Для выбора режима недостаточно указать в заявке только «алюминий». Разные алюминиевые сплавы отличаются химическим составом, состоянием поставки и поведением при сварке.
Одна из особенностей материала — высокая теплопроводность. Тепло быстро отводится из области воздействия, поэтому параметры процесса должны обеспечивать устойчивое формирование сварочной ванны.
Поверхность алюминия покрывается оксидным слоем. Его свойства отличаются от свойств основного металла, поэтому состояние поверхности и подготовка перед сваркой имеют большое значение.
Также необходимо учитывать отражательную способность алюминия для лазерного излучения и изменение взаимодействия материала с лучом по мере нагрева.
Отдельные группы сплавов различаются по склонности к образованию горячих трещин и другим дефектам. Поэтому нельзя считать все марки алюминия одинаково свариваемыми или переносить параметры, отработанные на одном сплаве, на другой без проверки.
Для технолога исходной точкой является точное обозначение материала, а не только его общее название.
Подготовка поверхности и кромок
Состояние поверхности непосредственно влияет на стабильность процесса и качество соединения.
Перед сваркой необходимо исключить загрязнения, способные попасть в сварочную ванну:
-
масло и смазочные материалы;
-
влагу;
-
грязь;
-
продукты предыдущих технологических операций;
-
посторонние покрытия в зоне шва.
Способ подготовки выбирают с учётом сплава, состояния поверхности и технологической документации. Механическая, химическая или другая обработка не должна применяться автоматически без оценки её влияния на изделие.
Особое внимание уделяют оксидной плёнке и загрязнениям, содержащим влагу или углеводороды: они могут способствовать образованию газовой пористости.
После подготовки важно не загрязнить поверхности повторно при хранении, транспортировке внутри производства и сборке. Детали желательно защищать от контакта с загрязнённым инструментом и поверхностями.
Кромки также проверяют на заусенцы и повреждения. Если заготовки перед сваркой получают методом лазерной резки металла, необходимо учитывать качество полученной кромки и требования последующей сварочной операции.
Геометрия соединения, зазор и фиксация деталей
Лазерный процесс чувствителен не только к материалу, но и к точности сборки.
Для алюминиевых деталей могут применяться различные типы соединений, в том числе стыковые и нахлёсточные. Каждый вариант по-разному влияет на доступ лазерного луча, отвод тепла и формирование сварочной ванны.
Стыковое соединение
Две кромки располагаются рядом. Важно обеспечить их требуемое взаимное положение по всей длине будущего шва.
Нахлёсточное соединение
Одна деталь частично перекрывает другую. При такой схеме необходимо учитывать положение зоны проплавления и контакт между поверхностями.
Зазор между деталями влияет на устойчивость формирования шва, однако универсального допустимого значения для любого алюминиевого изделия нет. Требования зависят от толщины, типа соединения, используемого оборудования и выбранного режима.
Поэтому при проектировании необходимо предусмотреть:
-
повторяемое положение деталей;
-
надёжную фиксацию;
-
доступ сварочной головки;
-
отсутствие конфликтов с оснасткой;
-
стабильное прилегание;
-
возможность контролировать положение шва.
При серийном производстве качество оснастки становится особенно важным: геометрия сборки должна воспроизводиться от изделия к изделию.
От чего зависят режим и применение присадочного материала
Результат лазерной сварки определяется сочетанием параметров, а не одним значением мощности.
Технолог учитывает:
-
мощность лазерного источника;
-
скорость перемещения;
-
положение фокуса;
-
геометрию и колебание луча, если такая функция используется;
-
траекторию сварки;
-
защитную среду;
-
тип и толщину материала;
-
положение деталей;
-
использование присадочного материала.
Присадка нужна не во всех случаях. В некоторых соединениях возможно формирование шва за счёт плавления основного металла, в других использование подходящей проволоки помогает решать технологические задачи, связанные с геометрией соединения или составом сварного металла.
На оборудовании РЕЗОЛЮТ предусмотрена работа как без присадочного материала, так и с присадочной проволокой.
Для нового сочетания сплава, толщины и геометрии режим целесообразно подтверждать на пробной детали или технологическом образце. Именно поэтому публиковать универсальную таблицу мощности и скорости для «алюминия вообще» некорректно.
Поры, трещины и нестабильность шва: что проверять
Причину дефекта нельзя определять только по его названию. Один и тот же внешний признак может быть связан с несколькими факторами.
|
Проблема |
Возможные причины |
Что проверять |
|
Пористость |
Загрязнение, влага, состояние поверхности, защитная среда |
Подготовку материала, чистоту поверхности и стабильность процесса |
|
Трещины |
Особенности сплава, состав сварного металла, тепловой цикл |
Марку и состояние сплава, режим, применение присадки |
|
Нестабильная ширина шва |
Непостоянный зазор, положение деталей или луча |
Оснастку, сборку и траекторию |
|
Непровар |
Недостаточное энергетическое воздействие или отклонение геометрии |
Режим, фокусировку, зазор и положение соединения |
|
Деформация |
Локальный нагрев и особенности конструкции |
Последовательность сварки, фиксацию и тепловой режим |
|
Нестабильная поверхность шва |
Загрязнение или изменение условий процесса |
Подготовку, защитную среду и повторяемость параметров |
Такая таблица нужна не для дистанционного определения причины брака, а для последовательной проверки процесса.
Особенно важно не обещать полного отсутствия пор, деформаций или других несовершенств только на основании выбора лазерной технологии. Критерии допустимости должны быть заранее определены документацией изделия.
Какие требования и стандарты указать в документации
Поисковый запрос «лазерная сварка алюминия ГОСТ» не означает, что существует один ГОСТ, который автоматически задаёт требования для любого изделия из алюминиевого сплава.
В документации нужно разделять как минимум три группы требований.
Требования к изделию: геометрия, размеры, материал, допуски и назначение соединения.
Требования к сварочному процессу: тип соединения, способ сварки, необходимость присадки и другие технологические ограничения, если они определены разработчиком.
Требования к приёмке: допустимые дефекты, внешний вид, размеры шва и требуемые методы контроля.
Применимые стандарты выбирают исходя из конкретного изделия, отрасли и требований заказчика. Стандарт, разработанный для другого процесса сварки или другого типа конструкции, нельзя автоматически объявлять нормой для лазерного соединения.
Для лазерных и электронно-лучевых сварных соединений существуют специализированные нормативные документы по уровням качества, в том числе отдельные требования для алюминия и его свариваемых сплавов. Но применимость конкретной нормы должна быть зафиксирована в конструкторской или технологической документации.
Как оценивают качество сварного соединения
Контроль начинается с требований, которые были установлены до производства.
В зависимости от назначения изделия могут оцениваться:
-
расположение и размеры шва;
-
непрерывность соединения;
-
внешний вид;
-
отсутствие недопустимых поверхностных дефектов;
-
деформация деталей;
-
глубина или характер проплавления;
-
внутренние дефекты;
-
механические свойства соединения.
Набор методов зависит от ответственности изделия. Визуальный контроль полезен для оценки поверхности, но не способен подтвердить отсутствие всех внутренних дефектов.
При необходимости применяются дополнительные методы неразрушающего или разрушающего контроля, предусмотренные документацией и программой приёмки.
Для нового изделия практично изготовить пробную деталь, проверить сборку, подобрать режим, оценить полученный шов и только после этого фиксировать технологию для партии.
Такой подход особенно важен, если критичны внешний вид, герметичность, прочность или ограничения по деформации.
Что передать для оценки заказа на сварку
Для предварительной оценки изготовления желательно передать:
-
марку и состояние алюминиевого сплава;
-
толщину каждой свариваемой детали;
-
чертёж или 3D-модель;
-
тип и расположение соединения;
-
количество изделий;
-
требования к размерам шва;
-
допустимые деформации;
-
информацию о покрытиях;
-
требования к внешнему виду;
-
необходимость присадочного материала, если она задана КД;
-
требования к контролю и приёмке.
Если требования к технологии ещё не определены, достаточно передать исходную конструкторскую документацию и описать назначение соединения. Специалисты РЕЗОЛЮТ смогут оценить технологичность детали и возможность изготовления на имеющемся оборудовании.
Для расчёта заказа можно перейти на страницу лазерной сварки металла РЕЗОЛЮТ и приложить чертёж или эскиз изделия.