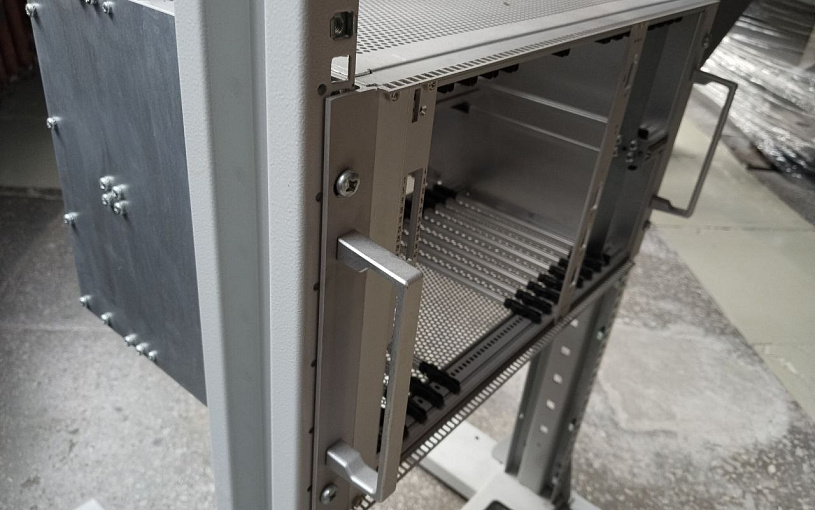
Что представляет собой анодирование алюминия
Анодирование алюминия — это электрохимический процесс, при котором на поверхности алюминиевой детали формируется контролируемый слой оксида. В отличие от лакокрасочного покрытия, он не просто наносится поверх металла, а образуется непосредственно в результате обработки поверхности.
Основная задача анодирования — изменить свойства поверхностного слоя детали. В зависимости от выбранного процесса можно повысить коррозионную и износостойкость алюминия, получить определенный внешний вид, обеспечить возможность последующего окрашивания или сформировать электроизоляционные свойства поверхности.
При этом результат зависит не только от самого процесса анодирования. На него влияют марка алюминиевого сплава, состояние исходной поверхности, геометрия детали, требования к внешнему виду и назначение изделия. Поэтому параметры обработки должны определяться применительно к конкретной детали и технической документации.
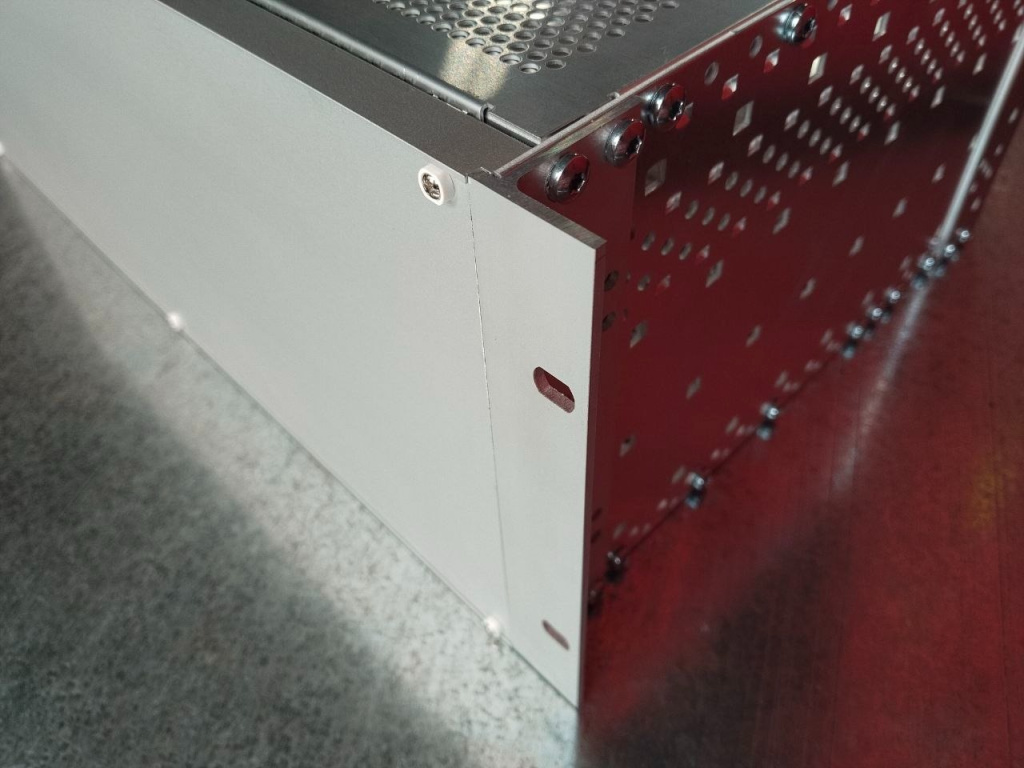
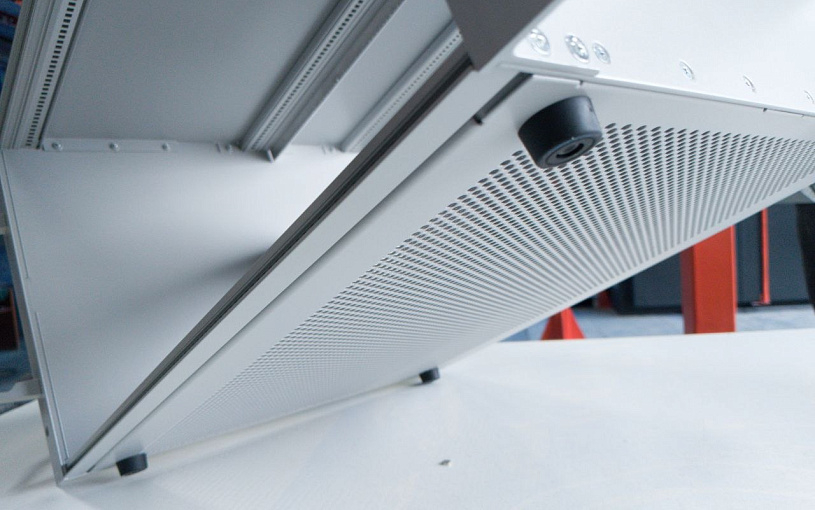
Изображение 1. Анодированная лицевая сторона каркаса Резолют
Как формируется анодный слой
При анодировании алюминиевая деталь подключается в качестве анода электрохимической системы. Под воздействием электрического тока на ее поверхности формируется оксидный слой с определенной структурой.
Важная особенность такого покрытия — его связь с основным металлом. Оно не является отдельной пленкой краски или механически закрепленной накладкой. Оксидный слой формируется непосредственно на поверхности алюминия, поэтому характеристики исходной поверхности существенно влияют на внешний вид и свойства готового изделия.
В общем виде технология включает несколько последовательных операций:
-
подготовку и очистку поверхности;
-
электрохимическое формирование оксидного слоя;
-
промывку;
-
при необходимости — окрашивание;
-
уплотнение пор покрытия;
-
контроль готовой детали.
Точные параметры каждого этапа выбираются с учетом конкретного сплава, размеров детали, требуемого вида покрытия и технических требований. Универсального режима, одинаково подходящего для всех алюминиевых изделий, не существует.
Чем анодирование отличается от окраски
При окрашивании дополнительный материал наносится на поверхность детали. При анодировании изменяется непосредственно поверхностный слой алюминия.
Это определяет и различия в эксплуатации. Анодированный слой может обеспечивать более высокую устойчивость поверхности к коррозии и износу, при этом сохраняя металлическую фактуру изделия. В зависимости от технологии возможно также получение окрашенной поверхности.
Для деталей РЭА это особенно актуально, когда одновременно важны внешний вид, стабильность поверхности и определенные электрические характеристики отдельных зон.
Основные этапы анодирования
Подготовка поверхности
Первый этап определяет во многом то, как будет выглядеть готовая деталь. С поверхности удаляются загрязнения, остатки технологических материалов и другие вещества, способные препятствовать равномерному формированию покрытия.
После очистки может выполняться химическая подготовка поверхности, например травление. Оно позволяет изменить состояние поверхностного слоя и подготовить металл к последующей электрохимической обработке.
Если на исходной поверхности присутствуют царапины, следы обработки, загрязнения или другие неоднородности, они могут проявиться и после анодирования. Сам процесс не всегда способен скрыть дефекты металла.
Поэтому качество подготовки особенно важно для деталей, у которых предъявляются повышенные требования к внешнему виду: передних панелей, лицевых элементов корпусов и других видимых частей конструкции.
Формирование покрытия
Подготовленная деталь помещается в рабочую электрохимическую систему и подключается в качестве анода. В результате на поверхности алюминия формируется оксидный слой.
Структура и характеристики этого слоя зависят от используемой технологии и конкретных условий обработки. На результат влияют состав и свойства материала, состояние поверхности, геометрия детали и выбранные параметры технологического процесса.
Особое внимание необходимо уделять контактированию детали. Неправильный или недостаточный электрический контакт может привести к локальным отклонениям покрытия.
Окрашивание и уплотнение
Анодированный слой имеет пористую структуру. При необходимости эти поры могут использоваться для получения окрашенной поверхности. После окрашивания выполняется уплотнение покрытия, которое направлено на изменение его эксплуатационных характеристик и закрытие пористой структуры.
Последовательность операций и их параметры зависят от выбранного типа покрытия и требований к готовому изделию.
Декоративное, защитное и твердое анодирование
Анодирование может применяться для разных задач. Условно можно выделить декоративное, защитное и твердое анодирование.
|
Вид |
Основная задача |
Особенности применения |
|
Декоративное |
Получение требуемого внешнего вида поверхности |
Передние панели, лицевые элементы, детали приборов |
|
Защитное |
Повышение устойчивости поверхности к воздействию окружающей среды |
Корпусные детали, конструкционные элементы |
|
Твердое |
Повышение износостойкости поверхностного слоя |
Детали, работающие при повышенном механическом воздействии |
Границы между назначениями могут зависеть от конкретной технологии и требований заказчика. Поэтому при выборе покрытия необходимо учитывать не только его внешний вид, но и условия эксплуатации детали.
Анодирование также не следует автоматически рассматривать как замену порошковой окраске. Эти технологии решают разные задачи и формируют покрытия с различными характеристиками.
Для конструкций РЭА выбор определяется функциональным назначением детали. Например, для лицевой панели может быть важен внешний вид, тогда как для внутренней корпусной детали приоритетом становятся защита поверхности и устойчивость к механическому воздействию.
От чего зависит толщина анодированного покрытия
Толщина анодированного покрытия не является универсальной величиной, которую можно одинаково применять ко всем алюминиевым деталям. Она определяется назначением изделия и требованиями к его эксплуатации.
На результат влияют:
-
марка и состав алюминиевого сплава;
-
выбранный тип анодирования;
-
состояние исходной поверхности;
-
геометрия детали;
-
требования к коррозионной и износостойкости;
-
необходимость сохранения размеров;
-
наличие посадочных поверхностей и отверстий;
-
требования технической документации.
При проектировании детали важно учитывать, что покрытие изменяет размеры поверхности. Для обычных участков это может не иметь существенного значения, однако для посадок, отверстий, резьбовых соединений и других точных элементов изменение размеров необходимо учитывать заранее.
Поэтому толщина анодирования должна быть задана в технических требованиях с учетом назначения конкретного изделия.
При необходимости получения заданной геометрии после обработки конструктор должен учитывать влияние покрытия еще на этапе разработки детали. Особенно это важно для элементов, которые должны сопрягаться с другими компонентами без дополнительной механической доработки.
Какие свойства получает поверхность
Основное преимущество анодированного покрытия заключается в изменении характеристик поверхностного слоя алюминия.
Коррозионная стойкость
Оксидный слой защищает алюминиевую основу от воздействия окружающей среды. Это особенно важно для изделий, эксплуатируемых в условиях повышенной влажности или других факторов, способных ускорять коррозионные процессы.
Износостойкость
В зависимости от типа покрытия поверхность может получить повышенную устойчивость к механическому воздействию. Для деталей, которые регулярно устанавливаются, снимаются или контактируют с другими элементами, это может быть существенным преимуществом.
Электрические свойства
Анодированный оксидный слой обладает электроизоляционными свойствами. Однако для конструкций РЭА это одновременно является важным ограничением.
Если деталь должна участвовать в электрическом контакте или обеспечивать непрерывность экранирования, соответствующие зоны нельзя рассматривать так же, как обычную анодированную поверхность. Необходимы предусмотренные конструкцией контактные участки или маскирование зон, которые не должны покрываться.
Внешний вид
Анодирование позволяет получать однородную металлическую поверхность и, при использовании соответствующей технологии, окрашивать ее. При этом одинаковый цвет разных партий нельзя гарантировать только по названию цвета: на результат влияют сплав, состояние поверхности и особенности технологического процесса.
Для передних панелей РЭА это особенно важно, поскольку внешний вид изделия часто является частью требований к готовой продукции.
Теплоотвод
Анодирование изменяет поверхностные характеристики алюминия, поэтому при проектировании деталей, участвующих в передаче тепла, необходимо учитывать назначение покрытия и конструкцию изделия. Нельзя рассматривать анодированный слой как универсальное решение для улучшения или ухудшения теплоотвода без анализа конкретной конструкции.
Дефекты анодирования и причины их появления
Дефекты анодирования алюминия могут проявляться в виде пятен, неоднородности цвета, локальных непрокрытых участков, следов перегрева, проблем с окрашиванием или отклонений характеристик покрытия.
Причины обычно связаны с одной из нескольких групп факторов.
|
Проявление |
Возможная группа причин |
|
Неоднородность цвета |
особенности сплава, исходной поверхности или подготовки |
|
Пятна |
загрязнение, неодинаковая подготовка, особенности обработки |
|
Непокрытые участки |
контакт детали, маскирование или подготовка поверхности |
|
Локальные следы перегрева |
особенности электрического контакта или режима процесса |
|
Неравномерное окрашивание |
состояние покрытия, материал и параметры окрашивания |
|
Отклонение толщины |
особенности геометрии и технологического процесса |
Важно не определять причину дефекта только по его внешнему виду. Например, изменение цвета может быть связано не только с параметрами анодирования, но и с составом сплава или различиями исходной поверхности.
Поэтому при появлении отклонений необходимо анализировать всю цепочку производства: материал, подготовку, контактирование, обработку, промывку и последующие операции.
Как контролируют анодированное покрытие
Контроль готовой детали должен соответствовать ее назначению и требованиям технической документации.
Основные направления проверки:
-
внешний вид — отсутствие недопустимых пятен, повреждений и визуальной неоднородности;
-
толщина покрытия — соответствие установленным требованиям;
-
равномерность — оценка покрытия на различных участках детали;
-
адгезия окраски — если анодированный слой дополнительно окрашивался;
-
электрический контакт — для деталей, в которых отдельные поверхности должны обеспечивать проводимость;
-
геометрические размеры — особенно для посадок, отверстий и сопрягаемых элементов.
Краткий чек-лист для приемки:
-
Соответствует ли внешний вид требованиям документации?
-
Соответствует ли толщина покрытия установленным требованиям?
-
Нет ли непрокрытых или поврежденных зон там, где покрытие предусмотрено?
-
Сохранены ли необходимые размеры и посадки?
-
Обеспечивается ли электрический контакт в предусмотренных конструкцией зонах?
-
Соответствует ли окрашенная поверхность требованиям по цвету и качеству?
-
Выполнены ли предусмотренные технической документацией проверки?
Конкретный набор методов контроля определяется требованиями к детали, ее назначением и документацией на изделие.
Что указать в техническом задании
Чтобы получить предсказуемый результат, требования к анодированию лучше определить еще до запуска детали в производство.
В техническом задании желательно указать:
-
марку алюминиевого сплава;
-
назначение детали;
-
требуемый тип покрытия;
-
основные эксплуатационные свойства;
-
требуемый цвет, если поверхность окрашивается;
-
зоны, которые должны остаться без покрытия;
-
требования к электрическому контакту;
-
требования к толщине покрытия;
-
допустимые изменения размеров;
-
требования к внешнему виду;
-
методы и объем контроля.
Особое внимание следует уделять деталям, сочетающим декоративные и электротехнические функции. Например, у алюминиевой передней панели лицевая поверхность может иметь анодированное покрытие, тогда как отдельные участки тыльной стороны должны сохранять токопроводящий контакт для обеспечения требований конструкции и экранирования.
При изготовлении таких деталей важно согласовать требования к покрытию с конструкцией изделия еще на этапе подготовки производства.
Компания РЕЗОЛЮТ производит алюминиевые передние панели, корпусные детали и элементы конструкций для радиоэлектронной аппаратуры. При заказе изделий с анодированной поверхностью требования к покрытию, геометрии, зонам без покрытия и электрическому контакту могут быть определены в соответствии с технической документацией конкретного изделия.
Правильно заданные требования позволяют заранее учесть особенности анодирования в конструкции и получить поверхность с необходимыми эксплуатационными характеристиками.