Что такое координатная пробивка листового металла
Координатная пробивка — способ механической обработки листа, при котором отверстия, вырезы и другие элементы получают с помощью инструмента в заданных координатах. Лист перемещается относительно рабочей зоны станка, а операция выполняется последовательно по управляющей программе.
Технология особенно удобна для деталей, где необходимо многократно повторить одинаковые элементы: отверстия в панелях, вентиляционную перфорацию, вырезы в крышках, корпусах и других изделиях из листового металла.
В отличие от сверления каждого отверстия отдельно, координатная пробивка объединяет позиционирование листа и обработку в едином автоматизированном процессе.
РЕЗОЛЮТ использует эту технологию при изготовлении листовых деталей и корпусных элементов. Подробнее об услуге — на странице координатной пробивки. Координатная пробивка РЕЗОЛЮТ
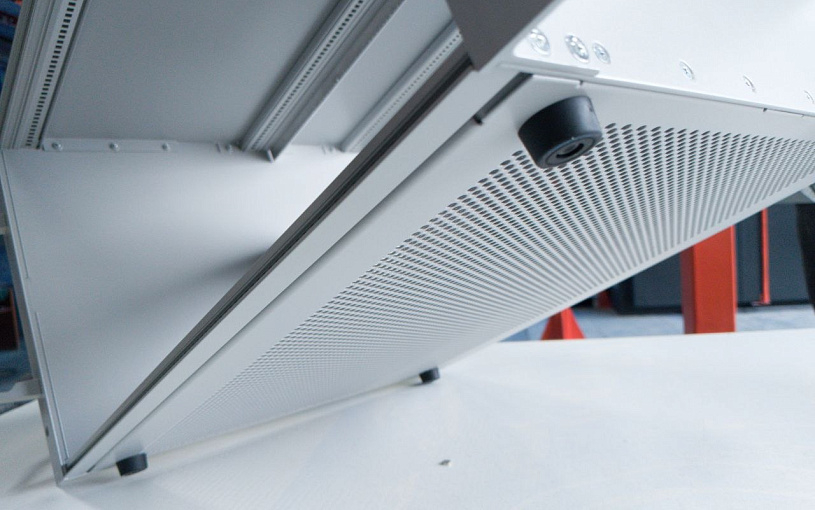
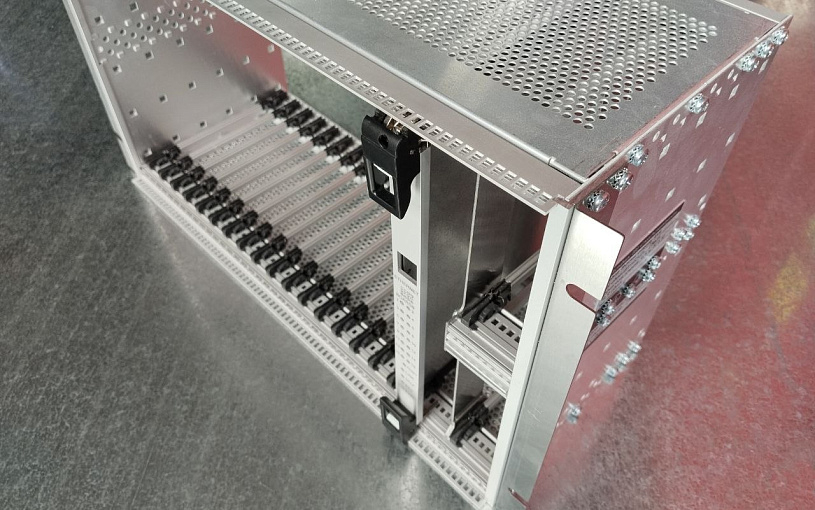
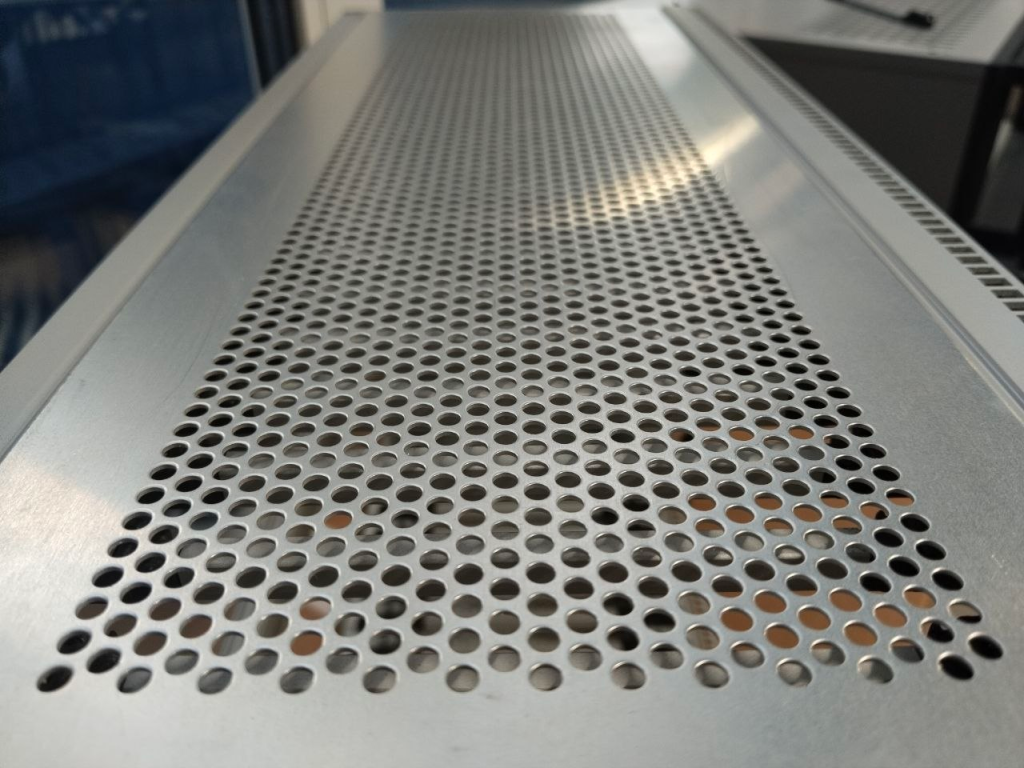 Изображение 1. Верхняя крышка от каракаса Резолют
Как работает координатно-пробивной пресс
Основная рабочая пара состоит из пуансона и матрицы.
Пуансон расположен с одной стороны листа, матрица — с другой. Во время рабочего хода пуансон воздействует на металл и продавливает его через отверстие матрицы. В результате формируется отверстие или элемент заданной формы.
Упрощённо процесс можно показать так:
пуансон → лист → матрица
Но сам удар инструмента — только часть процесса. Станок с ЧПУ должен сначала точно переместить лист в требуемую координату, после чего выполняется рабочий ход. Затем лист перемещается к следующей точке.
Именно последовательность:
позиционирование → удар → следующее позиционирование
позволяет получать повторяющиеся элементы по заданному рисунку.
Управляющая программа определяет координаты операций и последовательность обработки. Поэтому результат зависит не только от пресса, но также от корректности исходной геометрии, программы и выбранной оснастки.
Для серийной детали важна повторяемость всех этих факторов: положения листа, состояния инструмента и параметров технологического процесса.
Какие отверстия и перфорацию можно получить
Форма элемента прежде всего определяется применяемым инструментом.
Типовыми являются:
-
круглые отверстия;
-
прямоугольные и квадратные отверстия;
-
продолговатые элементы;
-
повторяющиеся ряды отверстий;
-
вентиляционная перфорация;
-
некоторые фасонные элементы.
Если нужная геометрия соответствует имеющемуся пуансону и матрице, она может формироваться одним рабочим ходом.
РЕЗОЛЮТ подтверждает наличие кластерного и прямоугольного инструмента, а для крупных партий возможен заказ нестандартной оснастки с учётом требований проекта.
Сложный элемент также может формироваться последовательностью нескольких ударов. Например, при пошаговом перемещении инструмента можно получить более протяжённый контур. Однако такая обработка отличается от получения формы одним ударом и может влиять на вид кромки.
Поэтому при разработке детали лучше не исходить из предположения, что координатно-пробивной станок способен автоматически получить любую требуемую геометрию. Сначала необходимо проверить наличие подходящего инструмента и технологичность элемента.
Особенно это важно для серийной перфорации: форма, шаг и расположение отверстий должны соответствовать возможностям оборудования и оснастки.
Почему результат зависит от пуансона, матрицы и зазора
Качество пробивки определяется рабочей парой инструмента и её взаимодействием с конкретным материалом.
Пуансон задаёт форму элемента со стороны входа инструмента, а матрица обеспечивает необходимое пространство для разделения материала.
Между пуансоном и матрицей предусматривается рабочий зазор. Он выбирается с учётом материала, его толщины и характеристик используемой оснастки.
Слишком упрощённый подход по принципу «для любого листа нужен одинаковый процент от толщины» некорректен. Значение следует определять по технологическим рекомендациям для материала и инструмента.
Неправильный выбор или износ оснастки могут отражаться на:
-
величине заусенца;
-
форме кромки;
-
геометрии отверстия;
-
стабильности размеров;
-
состоянии поверхности вокруг зоны пробивки.
Состояние пуансона и матрицы также необходимо контролировать в процессе эксплуатации. Изношенный инструмент способен давать результат, отличающийся от нового, даже при неизменной программе станка.
Поэтому качество детали зависит не только от точности позиционирования оборудования, но и от технического состояния всей системы «инструмент — материал — режим обработки».
Что учесть в конструкции листовой детали
Технологичность лучше проверять до передачи чертежа в производство.
Для начала необходимо точно определить материал и толщину листа. Эти параметры влияют на подбор инструмента и режим обработки.
Затем проверяют саму геометрию:
-
размеры отверстий;
-
расстояния между соседними элементами;
-
расстояния от отверстий до края детали;
-
ширину перемычек;
-
плотность перфорации;
-
расположение будущих линий гиба;
-
требования к плоскостности.
Очень маленькое отверстие, узкая перемычка или элемент рядом с краем листа могут требовать отдельной технологической проверки.
При большом количестве отверстий необходимо учитывать и возможное влияние обработки на плоскостность листа. Серия близко расположенных операций изменяет напряжённое состояние материала, поэтому результат желательно оценивать применительно к конкретной геометрии.
Если после пробивки предусмотрена гибка металла, положение отверстий относительно будущей линии гиба необходимо проверять заранее. Неудачное расположение может привести к деформации отверстия во время последующей операции.
Универсальные минимальные расстояния без привязки к материалу, толщине и инструменту назначать не следует — ограничения лучше согласовать с производством.
Пробивка или лазерная резка: как выбрать способ
Обе технологии позволяют получать отверстия и контуры в листе, но принцип обработки отличается.
|
Критерий |
Координатная пробивка |
Лазерная резка |
|
Принцип |
Механическое разделение инструментом |
Термическое воздействие лазерного луча |
|
Форма элемента |
Связана с доступной оснасткой |
Определяется программной траекторией |
|
Повторяющиеся отверстия |
Особенно удобны при подходящем инструменте |
Также выполняются без отдельного пуансона |
|
Изменение геометрии |
Может потребовать другую оснастку |
Обычно достаточно изменить программу |
|
Нагрев |
Нет локального лазерного нагрева |
Есть зона термического воздействия |
|
Кромка |
Возможен заусенец со стороны выхода |
Характер кромки зависит от материала и режима |
|
Сложный произвольный контур |
Зависит от инструмента и способа обработки |
Одна из сильных сторон технологии |
Поэтому вопрос «что лучше» без чертежа не имеет универсального ответа.
Пробивка особенно логична, если в детали много повторяющихся элементов и для них имеется подходящий инструмент. Лазер удобен для сложных контуров, частой смены геометрии и изделий, где изготовление отдельной оснастки нецелесообразно.
На производстве эти методы могут использоваться в одном технологическом маршруте, если это оправдано конструкцией изделия.
Подробнее об альтернативном способе раскроя — на странице лазерной резки. Лазерная резка металла РЕЗОЛЮТ
Как подготовить чертёж и данные для расчёта
Для оценки заказа производству нужна не только форма детали.
В документации следует указать:
-
материал и марку;
-
толщину листа;
-
наружный контур;
-
размеры отверстий и вырезов;
-
координаты или размеры их расположения;
-
допуски;
-
количество деталей;
-
требования к поверхности и кромкам;
-
последующие операции.
Если после пробивки предусмотрены гибка, сварка, покрытие или сборка, это лучше сообщить сразу. Тогда технолог сможет оценить деталь как часть полного маршрута, а не как отдельную плоскую заготовку.
Для передачи геометрии может использоваться согласованный CAD-формат. Перед отправкой желательно проверить масштаб, единицы измерения, дублирующиеся линии и соответствие файла актуальной версии чертежа.
Размеры, технические требования и пояснения не следует смешивать с производственной геометрией, если формат передачи таких данных заранее не согласован.
Для расчёта РЕЗОЛЮТ принимает чертёж или эскиз изделия; после анализа специалисты уточняют исходные данные и оценивают изготовление.
Как контролируют отверстия, кромки и плоскостность
Контроль необходимо строить от требований чертежа и назначения детали.
Для пробитых элементов могут проверяться:
-
диаметр или линейный размер отверстия;
-
форма;
-
координаты относительно баз;
-
взаимное расположение нескольких элементов;
-
шаг перфорации;
-
состояние кромки;
-
величина заусенца;
-
деформация листа;
-
общий габарит детали.
Важно учитывать, что механическое разделение материала может оставлять заусенец со стороны выхода инструмента. Его наличие и допустимая величина зависят от процесса и требований изделия.
Если заусенец мешает сборке, покрытию, последующей гибке или представляет функциональную проблему, предусматривают дополнительную обработку.
Перед передачей детали на следующую технологическую операцию полезно отдельно проверить плоскостность и зоны рядом с интенсивной перфорацией.
Нельзя заранее обещать абсолютное отсутствие заусенцев или деформации для любой детали. Правильный критерий — соответствие конкретным требованиям конструкторской документации.
Какие данные нужны для заказа координатной пробивки
Для предварительной оценки достаточно подготовить:
-
чертёж или CAD-файл;
-
материал;
-
толщину листа;
-
количество;
-
размеры и расположение отверстий;
-
допуски;
-
требования к кромкам;
-
информацию о последующих операциях.
Если в детали есть нестандартные фасонные отверстия или большая регулярная перфорация, это желательно отдельно отметить: технолог сможет проверить наличие подходящей оснастки или целесообразность её изготовления.
Передать документацию на расчёт можно специалистам РЕЗОЛЮТ через страницу услуги координатной пробивки. Заказать координатную пробивку
Если часть контуров рациональнее выполнять другим способом, технологический маршрут можно рассмотреть совместно с лазерной резкой, гибкой и другими операциями металлообработки.